深孔钻镗床制作工艺详解
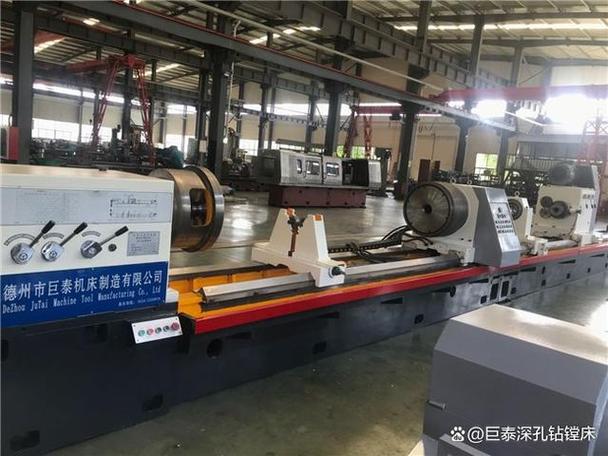
深孔钻镗床是一种专用于加工深孔(通常指孔深与孔径之比大于5)的精密机床,广泛应用于模具、液压缸、枪管、石油钻具等行业。其制作工艺复杂,精度要求高,主要包含以下几个核心环节:
一、总体设计与结构规划
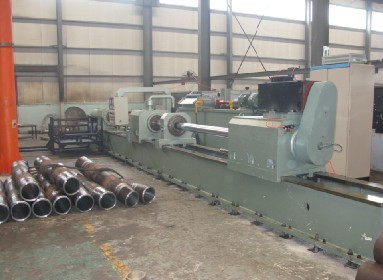
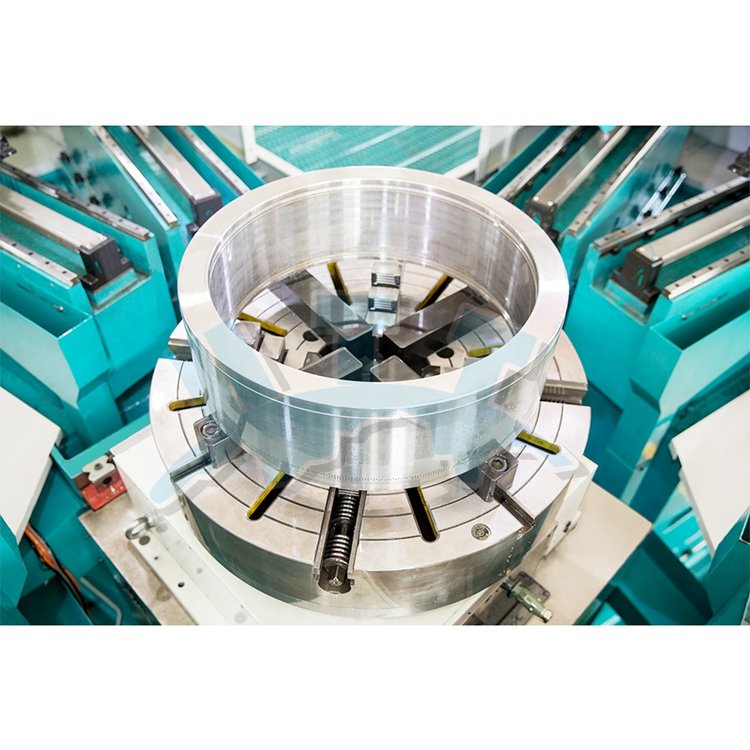
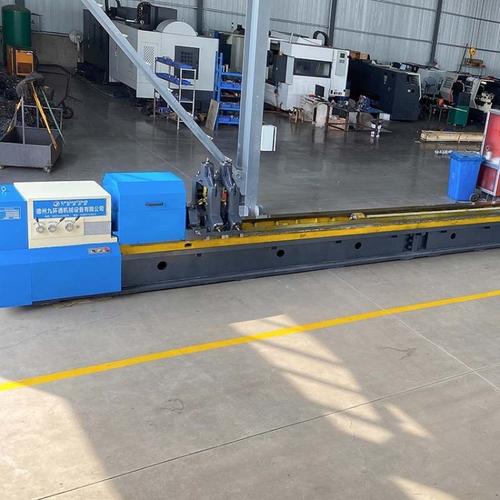
根据加工孔径范围(如Φ3~Φ300mm)、最大加工深度(如1~20m)及工件类型,确定机床总体布局。常见形式有卧式深孔钻镗床、立式深孔钻镗床及专用深孔加工中心。设计时重点考虑床身刚性、导轨精度、进给系统稳定性以及排屑与冷却液循环方式。
二、关键零部件加工与制造
- 床身与导轨:采用高强度铸铁或钢板焊接结构,经退火处理消除内应力。导轨面需进行精密磨削或刮研,直线度误差控制在0.005mm/m以内。
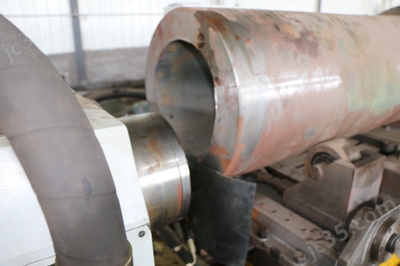
- 主轴系统:主轴是核心部件,需选用优质合金钢(如38CrMoAlA),经调质、渗氮处理,硬度达HRC60以上。主轴内孔用于安装钻杆或镗杆,其同轴度与径向跳动需小于0.003mm。
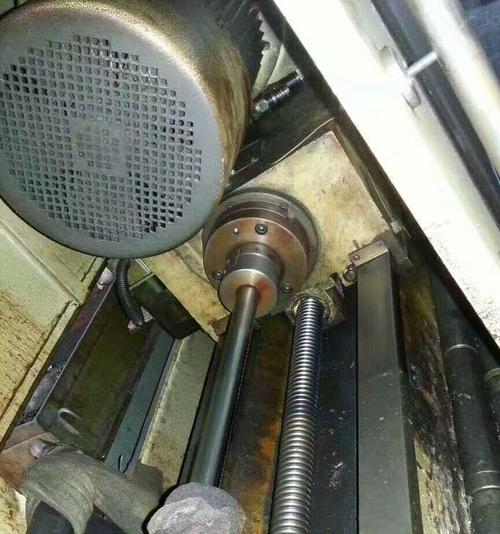
- 进给箱与拖板:进给箱内含精密齿轮副或滚珠丝杠,拖板沿导轨移动,要求低速无爬行。采用伺服电机驱动,实现无级调速与恒速进给。
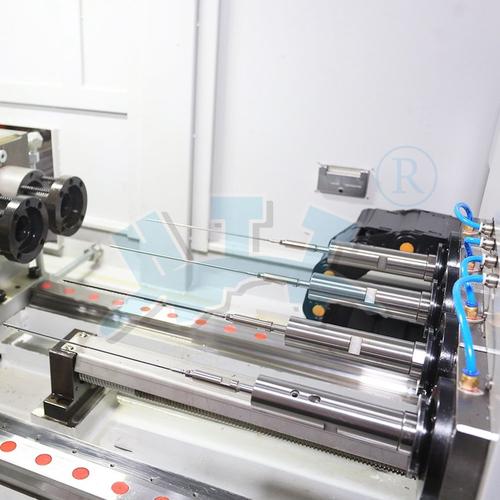
- 钻杆/镗杆与支撑架:钻杆采用厚壁无缝钢管,两端带螺纹或法兰,中间设多个支撑架(中心架或滚柱扶正器),防止细长杆弯曲振动。
三、液压与冷却排屑系统制造
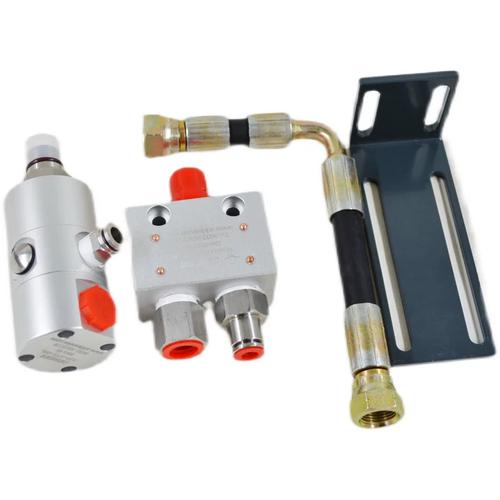
深孔加工常采用内排屑(BTA法)或外排屑(枪钻法),需配套高压冷却液泵站(压力可达3~10MPa)、油温冷却器、过滤装置及密封管道。液压系统用于驱动主轴箱移动、工件夹紧及尾座顶紧,所有阀块与管路需进行耐压试验。
四、电气控制系统集成
采用PLC加数控系统(如西门子828D、发那科OI),实现坐标轴联动、进给速度闭环控制、刀具磨损补偿及故障诊断。操作面板具备手动/自动切换、实时监控主轴负载与冷却液温度。伺服驱动器与编码器需精密校准。
五、总装与精度调试
将床身、主轴箱、进给箱、尾座、中心架等按装配图依次安装。使用激光干涉仪、电子水平仪、千分表检测几何精度(如主轴轴线对导轨平行度、尾座同轴度)。通过切削标准试件(如45钢深孔),验证孔径公差(IT8~IT10)、表面粗糙度(Ra1.6~Ra6.3μm)及直线度。
六、喷漆、标识与出厂检验
整机清洁后喷涂防锈底漆与面漆,粘贴安全警示标识与铭牌。进行空运转试验(各速度级运行2小时)、负荷试验(模拟最大扭矩切削)及精度复检。所有数据记入出厂合格证,并附操作与维护手册。
综上,深孔钻镗床的制作工艺融合了重型机床结构、精密主轴技术、高压冷却排屑及数控集成等多学科知识,每一环节均需严格质量控制,方能保证加工深孔的精度与效率。
如若转载,请注明出处:http://www.xxwudeli.com/product/50.html
更新时间:2026-10-11 09:09:37