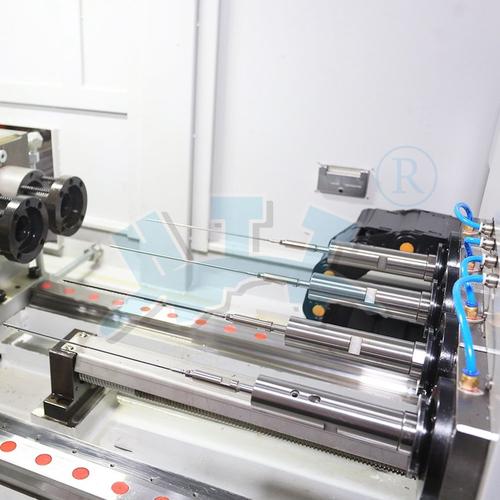
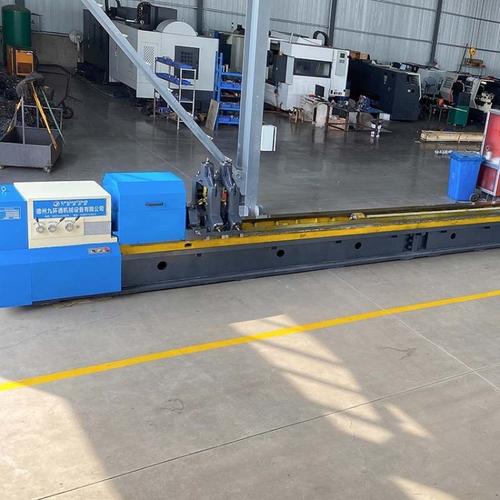
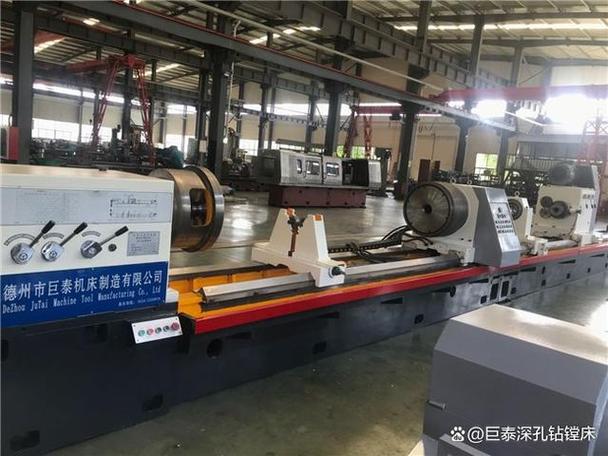
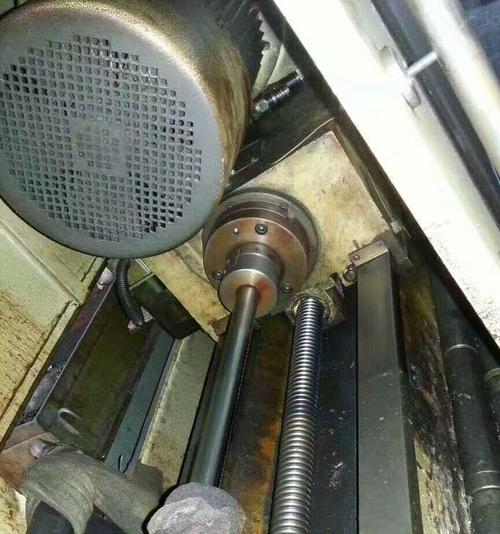
数控深孔钻机床DHD2515 枪钻深孔钻床的高效精密加工解决方案
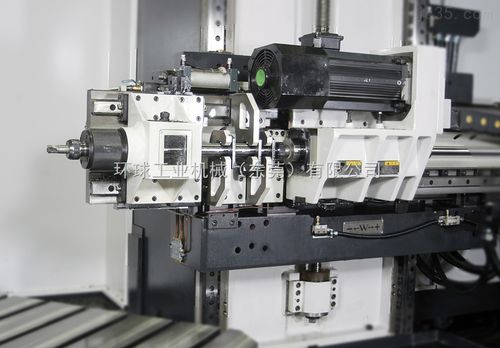
在现代化精密制造领域,深孔加工一直是技术含量高、加工难度大的关键工序。无论是模具制造、液压气动元件、石油钻探设备,还是航空航天零部件,对深孔加工的精度、效率和稳定性都提出了极高要求。数控深孔钻机床,特别是采用枪钻技术的深孔钻床,已成为解决这类加工难题的核心装备。其中,DHD2515深孔钻机床凭借其优异的性能和广泛的适用性,在市场中备受关注。
一、认识枪钻深孔钻床
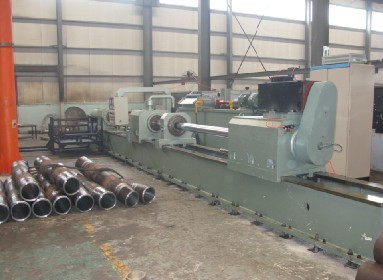
枪钻(Gun Drilling)是一种成熟的深孔加工技术,最初用于军工枪管制造。其原理是利用特制的枪钻刀具,通过高压切削油从刀具内部喷出,实现冷却、润滑和排屑。枪钻深孔钻床通常由床身、主轴箱、进给系统、高压冷却系统和数控系统组成。由于枪钻长径比大,刀具刚性相对较低,因此对机床的导向精度、主轴刚性和冷却压力要求极高。
相比于传统麻花钻,枪钻深孔钻床能够加工孔径更小、深度更大的孔,且孔壁粗糙度低、直线度好,无需后续铰孔或镗孔即可满足高精度装配需求。
二、DHD2515深孔钻机床的核心特点
DHD2515是一款高性能数控深孔钻机床,专门针对中小型精密深孔零件设计。其型号中,“DHD”代表数控深孔钻系列,“25”通常指最大钻孔直径,而“15”则可能代表最大钻孔深度(具体参数可能因厂商配置有所差异,请以实物样本为准)。该机床集成了枪钻系统与数控技术,具备以下突出特点:
- 高刚性结构:机床床身和立柱采用高强度铸铁或聚合物混凝土,经有限元优化,具有良好的减震性和热稳定性,保证长时间连续加工的精度。
- 精密主轴:主轴系统采用高精度角接触轴承,最高转速可达数千转每分钟,径向跳动小,为枪钻提供稳定支撑。
- 高压冷却系统:配备大流量高压冷却泵,压力可达3-10MPa(甚至更高),确保排屑顺畅,避免切削热积聚影响加工质量。
- 数控操作:采用知名品牌数控系统,支持多轴联动、深度控制、自适应进给等功能,可编程加工不同孔径、深度和位置的孔,操作直观,自动化程度高。
- 可选钻杆箱:部分机型配置钻杆箱或导向套,用于支撑长径比很大的钻杆,进一步提升加工稳定性。
- 油雾收集环保设计:有效处理枪钻加工中产生的油雾,改善车间环境,符合现代环保要求。
三、DHD2515的适用领域
DHD2515广泛应用于需要极小深孔精密加工的行业,典型零件包括:
- 模具行业:顶针孔、冷却水道、镶针孔等,孔径通常Φ1.5~Φ25mm,深度可达数百毫米。
- 液压与气动:阀体、缸体、活塞杆等油路孔、气道孔。
- 医疗器械:骨科植入物、手术器械的微型深孔。
- 汽车工业:喷油嘴、传动轴、刹车系统部件。
- 航空航天:发动机燃油喷嘴、液压作动筒等。
四、枪钻加工的技术要点
尽管DHD2515具备高效的深孔加工能力,但要获得优质孔,仍需注意:
- 根据材料硬度、孔径和深度选择合适的枪钻刀具槽型、涂层和切削参数。
- 确保切削液与枪钻牌号、过滤精度匹配,定期检查冷却液浓度和杂质含量。
- 精准对刀和对中,建议配合转动主轴或转台使用,避免偏心导致崩刃。
- 对很深的孔采用分级进给或啄钻编程,及时排屑,防止钻杆堵塞。
五、优势:为什么选择数控枪钻深孔机床?
相比普通卧式钻床或加工中心,专用数控深孔钻床优势明显:
- 更高的深径比:一次装夹可加工达到D/d(深径比)20倍以上的深孔,甚至100倍以上。
- 更优的表面质量:枪钻产生的半精挤光作用,可使粗糙度达Ra0.8-0.4μm,圆度好。
- 更快的效率:高切削参数配合自动排屑,比传统反复接刀效率提高数倍。
- 更强的孔径一致性:受控的切削力减少了孔扩张和弯偏,直孔加工能力强。
六、保养与维护提示
为保证DHD2515长期精度和寿命,建议:定期更换主轴润滑油和液压油;检查枪钻托架磨损;清洗高压油路过滤器;修正数控参数要根据刀具磨损做适当补偿。同时按材质更新模具和起落线圈的密封无再继续使用不匹配的影响换的测点各定整边距实利会实现无保留于整使用。